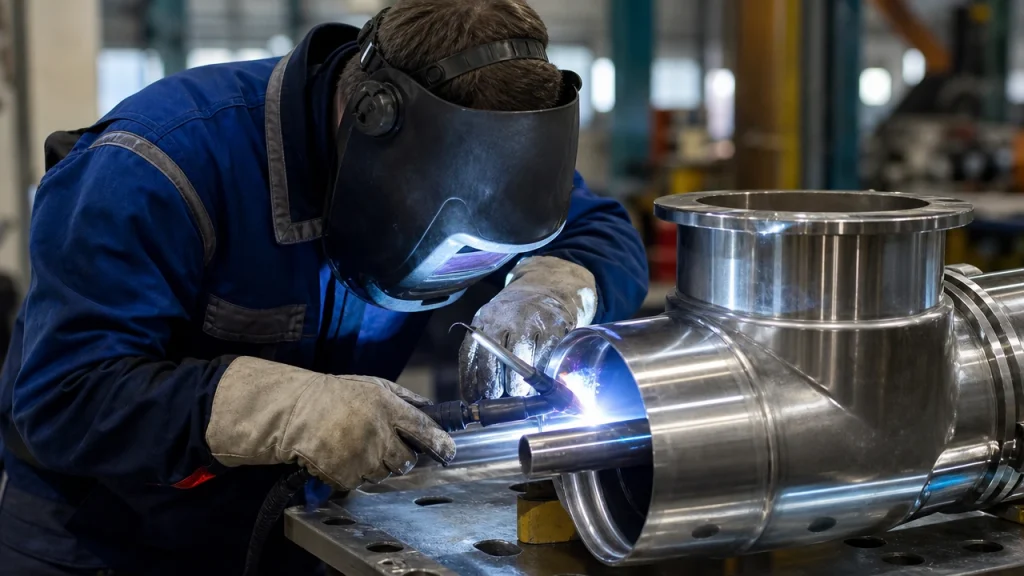
La soldadura de acero inoxidable requiere condiciones controladas para preservar la resistencia a la corrosión, el acabado superficial y la integridad estructural del material. Elegir la mezcla MIG para acero inoxidable correcta es un factor determinante en la calidad del cordón, la estabilidad del arco y la reducción de defectos como porosidad, salpicaduras o falta de penetración. A diferencia del acero al carbono, el acero inoxidable reacciona de manera distinta frente a los gases de protección, por lo que la composición del gas influye directamente en el resultado final.
Las mezclas basadas en argón son las más utilizadas en soldadura MIG de acero inoxidable, aunque la adición de pequeñas cantidades de otros gases permite ajustar el comportamiento del arco y las características mecánicas del cordón. La selección adecuada depende del tipo de acero inoxidable, el espesor del material, el alambre de aporte y las exigencias de la aplicación final.
Te puede interesar: Cuál es la mezcla ideal de gases para soldar MIG
Por qué el argón es la base de las mezclas para acero inoxidable
El argón es un gas noble, inerte y denso, características que lo convierten en el componente principal de los gases para soldadura MIG en acero inoxidable. Su inercia química protege el baño de fusión de la oxidación sin reaccionar con el metal fundido, lo que ayuda a preservar las propiedades anticorrosivas del acero inoxidable.
Sin embargo, el argón puro presenta limitaciones en aplicaciones industriales: genera un arco menos estable, menor penetración y un perfil de cordón convexo que puede requerir trabajo adicional de acabado. Por ello, la adición controlada de gases reactivos como el CO₂, el oxígeno o el helio permite mejorar la transferencia metálica, la forma del cordón y la productividad del proceso.
Mezclas más utilizadas y sus aplicaciones
Las mezclas comerciales para soldadura MIG de acero inoxidable varían según el tipo de material, el proceso y las condiciones operativas. Es fundamental considerar que cada mezcla debe seleccionarse en función del grado específico de acero inoxidable, el consumible empleado, el modo de transferencia y el procedimiento de soldadura aplicable. A continuación se describen las más comunes:
| Mezcla | Composición típica | Aplicación principal |
|---|---|---|
| Argón + 1-2% O₂ | 98-99% Ar, 1-2% O₂ | Transferencia spray en algunos aceros austeníticos con alambres sólidos; puede proporcionar acabados lisos y estabilidad de arco según el procedimiento |
| Argón + 2% CO₂ | 98% Ar, 2% CO₂ | Transferencia por cortocircuito y spray pulsado en ciertos aceros austeníticos; puede ofrecer equilibrio entre penetración y control de salpicaduras |
| Argón + 2-5% CO₂ | 95-98% Ar, 2-5% CO₂ | Aplicaciones en algunos aceros austeníticos según espesor y procedimiento; puede proporcionar mayor penetración, aunque puede aumentar oxidación superficial |
| Argón + Helio | Variable (50/50 a 75/25) | Aplicaciones con determinados espesores y materiales de alta conductividad térmica; puede incrementar aporte térmico según el procedimiento |
La mezcla argón CO₂ es frecuente en talleres y plantas industriales debido a su equilibrio entre costo, estabilidad y rendimiento en ciertos aceros austeníticos de la serie 300. El CO₂ aporta energía adicional al arco y puede mejorar la penetración y generar un perfil de cordón más plano, pero puede aumentar las salpicaduras y la oxidación superficial si se usa en proporciones elevadas o en grados de inoxidable sensibles.
Criterios para seleccionar el gas para soldar acero inoxidable
La elección del gas de protección debe considerar varios factores operativos y técnicos:
- Tipo de acero inoxidable: Los aceros austeníticos (serie 300) son los más utilizados en soldadura MIG y pueden tolerar adiciones controladas de gases reactivos como CO₂ y oxígeno según el grado específico, el consumible y el procedimiento. Los aceros ferríticos y dúplex presentan características metalúrgicas diferentes y requieren selección cuidadosa de mezclas en función del grado específico, consumible y procedimiento, ya que la presencia de gases reactivos puede afectar la microestructura y las propiedades anticorrosivas de manera diferente según la aplicación.
- Espesor del material: Los espesores delgados requieren control del aporte térmico y suelen trabajarse con mezclas de bajo contenido reactivo para minimizar distorsión según el procedimiento. La soldadura de materiales de mayor espesor puede requerir ajustes en la mezcla según el grado de inoxidable, el consumible y el modo de transferencia para facilitar la fusión completa.
- Alambre de aporte: La compatibilidad entre el gas y el alambre es fundamental. Alambres sólidos de acero inoxidable funcionan mejor con mezclas ricas en argón con pequeñas adiciones de O₂ o CO₂, mientras que alambres flux-cored pueden tener especificaciones de gas diferentes según su formulación.
- Acabado superficial: Si la apariencia es crítica, las mezclas con bajo CO₂ o con pequeñas cantidades de oxígeno pueden generar cordones más limpios según el procedimiento, reduciendo el trabajo de pulido posterior. Es importante validar en cada caso la combinación de gas, consumible y parámetros para lograr el acabado deseado.
- Modo de transferencia: La transferencia spray requiere mezclas con alto contenido de argón y adiciones limitadas de CO₂ u oxígeno para mantener estabilidad. La transferencia por cortocircuito puede operar con mayor contenido de CO₂, aunque siempre dentro de rangos compatibles con el grado de acero inoxidable y el procedimiento establecido.
Ventajas de utilizar mezclas especializadas frente a gases puros
El uso de mezclas optimizadas frente a argón puro o CO₂ puro ofrece beneficios tangibles en productividad y calidad. Las mezclas permiten ajustar la forma del cordón, mejorar la estabilidad del arco y reducir defectos como salpicaduras y porosidad, aunque es importante considerar que un cambio de mezcla puede requerir reajustes en los parámetros de soldadura como voltaje, velocidad de alimentación del alambre y distancia de la pistola.
La estandarización de procedimientos en plantas con múltiples operadores se facilita mediante el uso de mezclas específicas para cada aplicación. En aplicaciones donde la resistencia a la corrosión es crítica, como equipos para industria alimentaria, farmacéutica o química, el uso de gases para soldadura de acero inoxidable con bajo contenido reactivo ayuda a preservar las propiedades del material, incluida la capacidad del acero inoxidable para formar una capa pasiva de óxido de cromo que lo protege de la corrosión.
Pureza del gas y continuidad de suministro
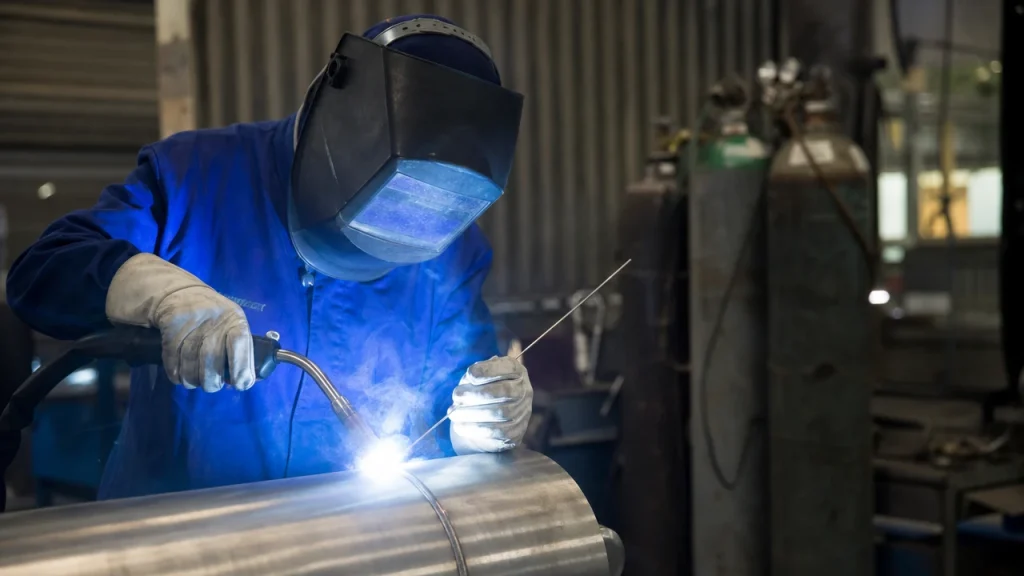
La calidad del gas de protección impacta directamente en la porosidad, la inclusión de óxidos y la fragilización del cordón. Contaminantes como humedad, hidrocarburos o partículas pueden generar defectos que comprometen la resistencia mecánica y la durabilidad de la unión soldada.
Por ello, es importante trabajar con proveedores que garanticen pureza certificada, sistemas de almacenamiento adecuados y procedimientos de llenado que eviten la contaminación cruzada. En operaciones industriales donde la soldadura forma parte de líneas de producción continuas, contar con suministro oportuno y constante evita paradas no programadas y variaciones en la calidad del producto terminado.
Recomendaciones operativas para mejorar resultados
Más allá de la selección del gas, existen prácticas que optimizan el desempeño de la soldadura MIG en acero inoxidable:
- Verificar la limpieza de las superficies antes de soldar, eliminando óxidos, grasas y contaminantes que puedan interactuar con el gas de protección.
- Ajustar el caudal de gas según el diámetro de la boquilla, la corriente de soldadura y las condiciones ambientales. Caudales insuficientes exponen el baño de fusión al aire, mientras que caudales excesivos generan turbulencias.
- Utilizar reguladores y flujómetros calibrados periódicamente para garantizar lecturas precisas y evitar variaciones en el flujo de gas.
- Almacenar los cilindros según las recomendaciones específicas del fabricante y la normativa de seguridad aplicable en cada región, considerando factores como ventilación, temperatura, protección y posición de almacenamiento.
- Realizar pruebas de soldadura en piezas de ensayo cuando se cambie de mezcla, espesor o procedimiento, para validar parámetros antes de aplicarlos en producción.
Impacto de la logística en la calidad de la soldadura
La continuidad operativa en proyectos industriales depende no solo de la calidad técnica del gas, sino también de la capacidad logística del proveedor. Retrasos en la entrega, falta de stock o entregas en cilindros con presiones bajas pueden interrumpir procesos críticos y generar costos adicionales.
Un proveedor integral que combine suministro de gases de alta pureza, equipos de regulación, soporte técnico y distribución ágil contribuye a mantener la consistencia en los resultados de soldadura y a reducir el tiempo de inactividad. En industrias como la metalmecánica, la construcción de estructuras o la fabricación de equipos para alimentos y bebidas, la disponibilidad inmediata de mezclas especializadas puede marcar la diferencia entre cumplir o no con plazos de entrega.
Integración con otros servicios técnicos
La soldadura MIG de acero inoxidable no opera de manera aislada. Requiere equipos en buen estado, consumibles compatibles y conocimiento técnico actualizado. Por ello, contar con un proveedor que ofrezca mantenimiento preventivo de soldadoras, calibración de reguladores, pruebas hidrostáticas de cilindros y asesoría en selección de alambres y consumibles facilita la operación integral y reduce la complejidad de gestionar múltiples proveedores.
Asimismo, en instalaciones donde se requiere suministro continuo de gases, el diseño e instalación de redes de gases centralizadas con puntos de uso múltiples mejora la eficiencia, reduce el manejo manual de cilindros y disminuye el riesgo de accidentes. Estas soluciones son especialmente relevantes en plantas con alta demanda de soldadura o en proyectos de construcción de gran escala.
En definitiva, seleccionar la mezcla MIG adecuada para acero inoxidable implica comprender las interacciones entre el gas, el material base, el alambre de aporte y las condiciones del proceso. Una decisión informada, respaldada por gases de calidad certificada y un suministro confiable, permite obtener soldaduras limpias, duraderas y con el acabado requerido por las aplicaciones industriales más exigentes.