En la industria metalmecánica, la elección del proceso de corte determina no solo la calidad del resultado final, sino también la eficiencia operativa y el control de costos. Entre las tecnologías más utilizadas se encuentran el corte láser, el corte por plasma y el oxicorte, cada una con características técnicas, ventajas y limitaciones específicas según el tipo de material, espesor y requisitos de precisión. Comprender estas diferencias permite a los responsables de producción, ingeniería y compras tomar decisiones informadas que optimicen los procesos de manufactura.
La selección adecuada del método de corte impacta directamente en variables críticas como el consumo de gases industriales, el acabado superficial, la velocidad de procesamiento y la inversión en equipamiento. Por ello, analizar las capacidades de cada tecnología resulta esencial para garantizar la continuidad operativa y la competitividad en sectores tan exigentes como la fabricación de estructuras metálicas, la construcción de maquinaria y la manufactura de componentes industriales.
Te puede interesar: Equipos de oxicorte: qué son y cómo funcionan
Corte láser: precisión y versatilidad en espesores medios
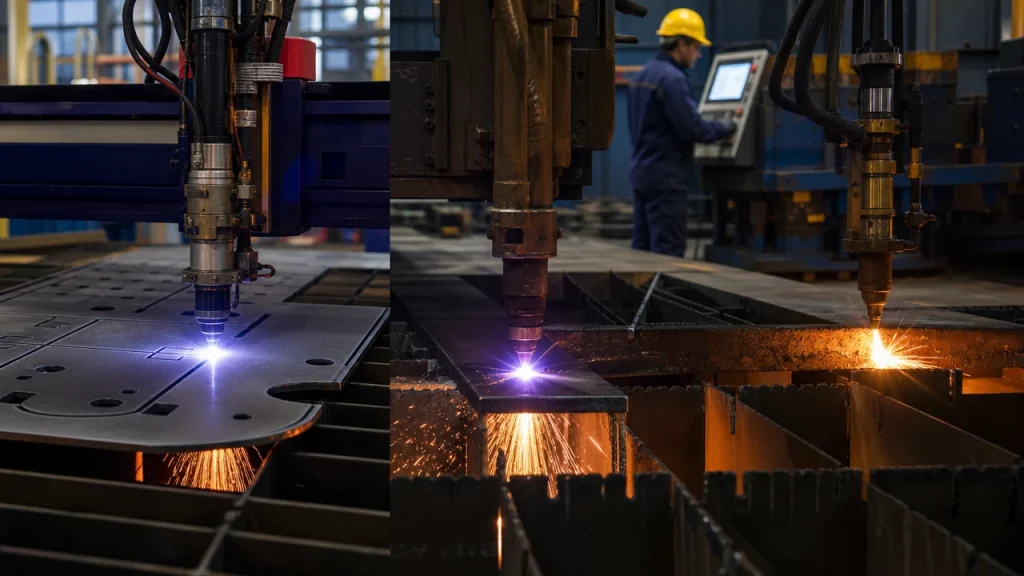
El corte láser utiliza un haz de luz concentrado de alta potencia que funde, vaporiza o quema el material en el punto de contacto. Este proceso se realiza mediante un sistema de lentes y espejos que dirigen el rayo láser hacia la pieza, mientras un gas de asistencia —generalmente oxígeno, nitrógeno o aire comprimido— expulsa el material fundido y enfría la zona de corte.
Las principales ventajas del corte láser incluyen su alta precisión dimensional y la capacidad de generar bordes limpios con mínima zona afectada térmicamente. Además, permite cortar geometrías complejas y detalles finos sin necesidad de contacto físico con la pieza, lo que reduce el desgaste de herramientas y elimina la deformación mecánica.
Sin embargo, esta tecnología presenta limitaciones en cuanto al espesor máximo de corte efectivo. El rendimiento del corte láser varía considerablemente según la potencia del equipo, el tipo de láser (CO2 o fibra) y las condiciones de operación específicas. La inversión inicial en equipos de corte láser es considerablemente superior a otras alternativas, aunque los costos operativos pueden compensarse con mayor productividad en operaciones de alto volumen.
Corte por plasma: velocidad y capacidad en materiales conductores
El corte por plasma emplea un arco eléctrico que ioniza un gas para generar un chorro de plasma a temperaturas superiores a 20,000°C. Este chorro funde el metal y lo expulsa mediante la fuerza del gas, permitiendo cortes rápidos en una amplia variedad de materiales conductores.
Entre sus ventajas destacan la capacidad de cortar espesores considerables con velocidades superiores a las del oxicorte en muchos casos. Además, el corte por plasma no requiere precalentamiento del material y puede procesar metales ferrosos y no ferrosos como aluminio, acero inoxidable y cobre, lo que amplía su campo de aplicación en talleres metalmecánicos que trabajan con múltiples materiales.
Los gases utilizados varían según el material a cortar: aire comprimido para acero al carbono, nitrógeno para acero inoxidable y aluminio, y mezclas de argón-hidrógeno para aplicaciones especializadas en aceros inoxidables y aleaciones no ferrosas.
En cuanto a limitaciones, el corte por plasma genera una zona afectada térmicamente más amplia que el láser, lo que puede requerir operaciones posteriores de rectificado o maquinado. El consumo de gases industriales y electrodos representa un costo operativo recurrente que debe considerarse en el análisis económico del proceso.
Oxicorte: economía y eficiencia en aceros al carbono
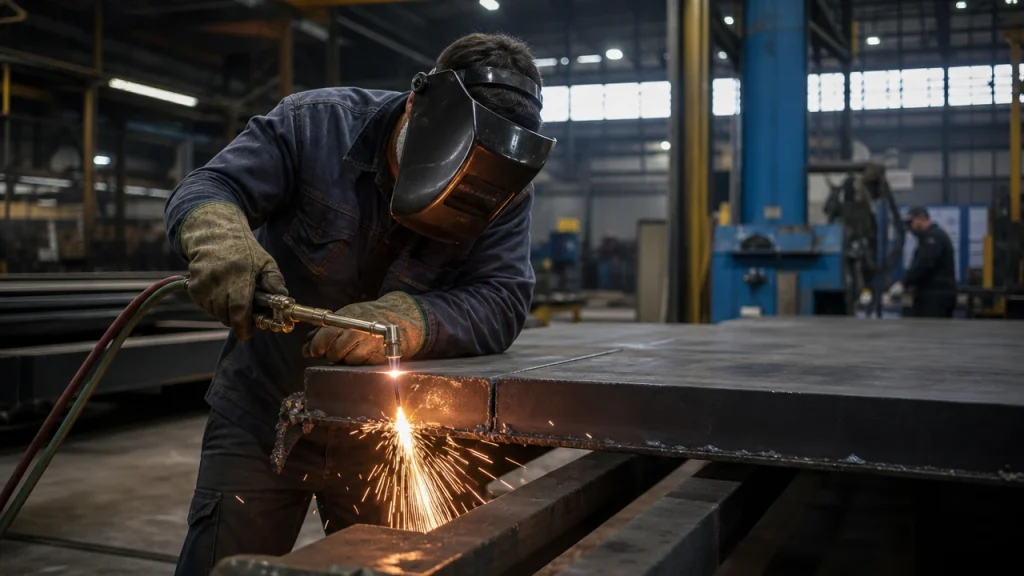
El oxicorte se basa en una reacción química exotérmica entre el oxígeno puro y el acero calentado previamente mediante una llama de precalentamiento. Esta llama se produce con gases combustibles como acetileno, propano o gas natural combinados con oxígeno. Una vez que el material alcanza su temperatura de ignición, se aplica un chorro de oxígeno de alta pureza que oxida rápidamente el metal, generando el corte.
Este método destaca por su bajo costo de inversión inicial y su capacidad para cortar grandes espesores en acero al carbono sin comprometer significativamente la velocidad en materiales gruesos. La portabilidad del equipo permite realizar cortes en campo, fuera del taller, lo que resulta especialmente útil en mantenimiento industrial, construcción y montaje de estructuras.
No obstante, el oxicorte está limitado principalmente a aceros al carbono y aceros de baja aleación, ya que materiales como el acero inoxidable, el aluminio o el cobre forman óxidos refractarios que impiden la reacción química necesaria para el proceso. La zona afectada térmicamente es considerable y el acabado superficial suele requerir operaciones posteriores de limpieza y preparación, especialmente cuando se requieren cordones de soldadura o recubrimientos posteriores.
Comparación técnica de procesos de corte de metales
| Variable | Corte Láser | Corte por Plasma | Oxicorte |
|---|---|---|---|
| Precisión dimensional (aproximada)* | ±0.1 mm | ±0.5 mm | ±1 mm |
| Espesor procesable (acero al carbono)* | Hasta 25-30 mm (depende del equipo) | Hasta 50-150 mm (depende del equipo) | Desde 6 mm hasta 300+ mm |
| Velocidad relativa en espesores medios* | Alta | Muy alta | Media |
| Zona afectada térmicamente | Mínima | Media | Alta |
| Materiales aplicables | Ferrosos y no ferrosos | Metales conductores (ferrosos y no ferrosos) | Aceros al carbono y baja aleación |
| Inversión inicial | Muy alta | Media | Baja |
*Los valores de precisión, espesores máximos y velocidades de corte varían significativamente según la potencia del equipo, el tipo de tecnología específica, el material procesado y las condiciones de operación. Los datos presentados son aproximados y orientativos.
Factores clave en la selección del método de corte industrial
La elección del método de corte más adecuado depende de múltiples variables que deben evaluarse en conjunto. El tipo de material constituye el primer criterio de selección: mientras que el oxicorte se limita principalmente a aceros al carbono, el plasma y el láser ofrecen mayor versatilidad en la gama de aleaciones procesables.
El espesor del material representa otro factor determinante. Para piezas delgadas y medianas, el corte láser ofrece la mejor combinación de velocidad y precisión. En cambio, para espesores mayores, el plasma y el oxicorte resultan más eficientes desde el punto de vista técnico y económico.
Los requisitos de calidad también influyen en la decisión. Cuando se necesitan tolerancias estrictas, geometrías complejas o acabados superficiales superiores que minimicen operaciones posteriores, el corte láser es la opción preferente. Por el contrario, en aplicaciones estructurales donde las tolerancias son más amplias y se realizarán operaciones de soldadura posteriores, el plasma o el oxicorte pueden ser suficientes.
El análisis económico debe considerar tanto la inversión inicial en equipamiento como los costos operativos recurrentes: consumo energético, suministro de gases industriales y de asistencia, mantenimiento de equipos y costo de las operaciones secundarias necesarias.
Aplicaciones industriales según sector y requisitos
En la industria de fabricación de maquinaria y equipos, donde predominan espesores medios y se requiere alta precisión en el ensamblaje de componentes, el corte láser se ha consolidado como la tecnología preferente. La capacidad de producir piezas con mínima distorsión y bordes limpios reduce significativamente los tiempos de preparación para soldadura y montaje.
Por otra parte, en la construcción de estructuras metálicas y la fabricación de tanques y recipientes a presión, donde se trabaja con espesores considerables y las tolerancias dimensionales son más amplias, el corte por plasma ofrece una excelente relación entre velocidad, capacidad y costo operativo. La versatilidad para procesar diferentes tipos de acero sin cambios mayores de configuración resulta especialmente valiosa en talleres que atienden proyectos diversos.
El oxicorte mantiene su vigencia en aplicaciones de mantenimiento industrial, desmantelamiento de estructuras, preparación de biseles para soldadura de gran espesor y operaciones en campo donde la portabilidad del equipo resulta crítica. Además, en talleres de menor escala que procesan principalmente aceros estructurales, la baja inversión inicial hace del oxicorte una alternativa económicamente viable.
Gases industriales y consideraciones técnicas del equipamiento
Independientemente de la tecnología seleccionada, el suministro confiable de gases industriales de calidad apropiada resulta fundamental para garantizar la continuidad operativa y la calidad del corte. En el caso del corte láser, la pureza del nitrógeno o del oxígeno de asistencia impacta directamente en el acabado del borde y en la velocidad de procesamiento.
Para el corte por plasma, la selección del gas depende del material: aire comprimido para acero al carbono de uso general, nitrógeno para acero inoxidable y aluminio, y mezclas de argón-hidrógeno para aplicaciones especializadas que requieren mayor calidad de corte en aceros inoxidables.
En el oxicorte, la pureza del oxígeno es crítica para mantener la reacción exotérmica y la velocidad de corte. Concentraciones inferiores al 99.5% reducen la eficiencia del proceso y aumentan el consumo de gases, impactando directamente en los costos operativos. De igual manera, la selección del gas combustible —acetileno, propano o gas natural— debe considerar la temperatura de llama requerida según el espesor y tipo de acero.
Tendencias tecnológicas en procesos de corte industrial
La evolución de las tecnologías de corte continúa orientándose hacia la automatización, la integración con sistemas CAD/CAM y la optimización del consumo de recursos. Los sistemas de corte láser de fibra han ganado participación de mercado debido a su mayor eficiencia energética y menores requisitos de mantenimiento comparados con los láseres de CO2 tradicionales.
En el campo del corte por plasma, los desarrollos recientes incluyen sistemas de alta definición que reducen la zona afectada térmicamente y mejoran la precisión dimensional, acercándose a los resultados del láser en espesores medios. Estos avances amplían el rango de aplicaciones donde el plasma resulta competitivo frente a tecnologías de mayor costo.
La integración de sensores de control de calidad en tiempo real, sistemas de posicionamiento automático y software de optimización de trayectorias permite maximizar la utilización del material, reducir los tiempos de ciclo y minimizar el desperdicio, factores cada vez más relevantes en un entorno industrial que demanda mayor productividad y control de calidad consistente.
Implementación y optimización de tecnologías de corte
Antes de seleccionar e implementar una tecnología de corte, resulta recomendable realizar un análisis detallado del mix de productos, los volúmenes de producción y los requisitos de calidad específicos de cada aplicación. Este diagnóstico permite identificar la solución más adecuada para cada caso y evitar inversiones sobredimensionadas o insuficientes.
La capacitación del personal operativo y de mantenimiento constituye un factor crítico para aprovechar plenamente las capacidades de cada tecnología. El conocimiento técnico sobre parámetros de corte, selección de gases, mantenimiento preventivo y solución de problemas comunes reduce los tiempos improductivos y prolonga la vida útil del equipamiento.
Establecer alianzas con proveedores confiables de gases industriales, consumibles y servicios técnicos garantiza la continuidad operativa y el soporte necesario para resolver incidencias de manera ágil. La disponibilidad de gases de alta pureza, reguladores calibrados y asistencia técnica especializada marca la diferencia entre operaciones eficientes y paradas productivas costosas.
La comprensión profunda de las diferencias entre corte láser, plasma y oxicorte permite a los profesionales de la industria metalmecánica diseñar estrategias de manufactura más eficientes, optimizar los recursos disponibles y mantener la competitividad en mercados cada vez más exigentes. Cada tecnología ofrece ventajas específicas que, aplicadas correctamente según el contexto operativo, se convierten en herramientas estratégicas para el crecimiento industrial sostenible.